 CUPLUS
COPPER BUSBAR
异型铜排 常做规格与加工说明
标准矩形排装不进异形空间时,就要按展开图下料。我们车间常备 14 套折弯模具,截面从 L 形、U 形到梯形,单件也能做,报价当天出。
产品与工艺
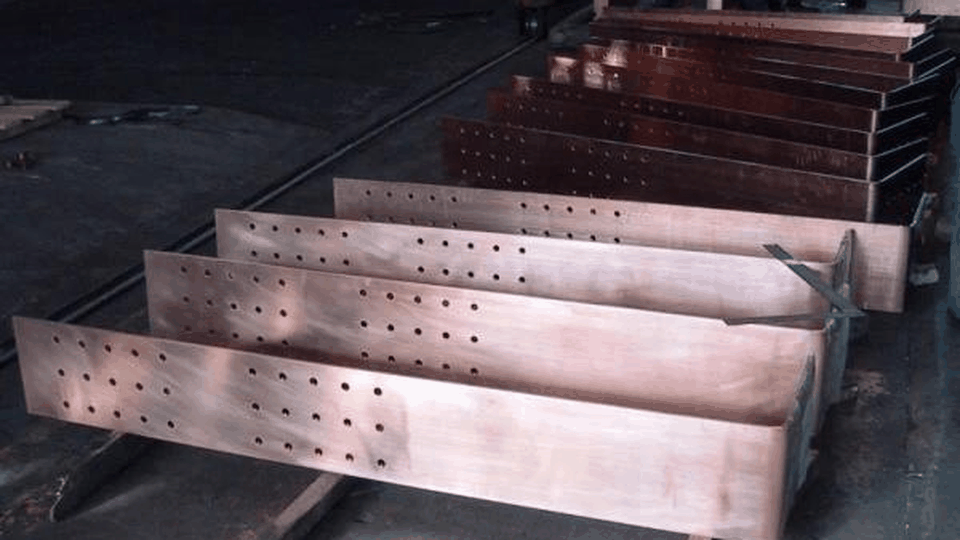
异型排的难点不在折弯,在展开尺寸。折弯后中性层不变、外侧被拉伸,展开长度算错 2mm,成品就短一截。我们按板厚与折弯半径计算中性层展开长,首件用划线平台比对,确认后再批量下料。
开槽与冲孔放在折弯之前,避免折弯后孔位偏移。槽宽公差按 ±0.3mm 控制,槽口去毛刺后倒 0.5mm 圆角,防止电缆绝缘层被割伤。需要绝缘包覆的,可在折弯后套热缩管,收缩温度不超过 105℃。
异型件按件号单独装箱,箱内附首件照片与展开图复印件,现场装配可以直接比对。单件超过 30kg 的加吊装孔,孔位在重心上方 50mm 以内,吊装时不会侧翻。
技术参数
| 参数项 | 取值与说明 |
|---|---|
| 材质牌号 | T2 / C11000,可按需选 T3、H62 |
| 截面形式 | L 形、U 形、梯形、Z 形及来图非标截面 |
| 规格范围 | 厚 2-12mm,展开长度 ≤2400mm |
| 角度公差 | 折弯角度 ±0.5°,扭曲 ≤1°/m |
| 折弯半径 | 不小于板厚的 2 倍,避免外侧开裂 |
| 执行标准 | GB/T 5585.1-2018,折弯件按图验收 |
| 模具配置 | 常备 14 套,非标模具 3 天开制 |
| 适配工况 | 母线槽、变压器引线、机车电气柜、非标机柜 |
表中为常规范围,特殊规格按图纸确认;检测数据随货提供,可复检。
使用场景
母线槽插接段
插接箱附近的过渡排要避让断路器手柄,L 形加斜切,按柜内实测尺寸下料,现场直接落位。
变压器出线过渡
低压侧出线与柜体高度不一致,用 Z 形排过渡,折弯处包热缩套管,爬电距离按柜体电压等级留足。
机车电气柜
柜内空间窄、振动大,异型排需加固定耳,折弯后做去应力处理,避免长期振动导致裂纹。
交付周期
单件打样 4-6 个工作日,批量 8-12 个工作日;需要开新模具的另加 3 天。下单请提供展开图或三维文件,仅有实物也可测绘。
售后条款
按图加工件以图纸为验收依据,尺寸超差可返修或重做;因图纸标注不清造成的偏差,我们出图确认后再投产,确认记录留档。质保 12 个月。
选型建议
先确认安装空间的三个尺寸:排宽、折弯内半径、避让缺口位置。折弯半径能放大就不要压到 2 倍板厚,半径越小外侧越容易开裂。振动场合建议选半硬态,软态排长期振动会松动。
为什么选这家而不是隔壁
- 首件一定上划线平台比对,确认展开长度后才批量下料,不拿整批料试错。
- 开槽、冲孔在折弯前完成,孔位不会因为折弯拉伸而跑偏。
- 实物也能测绘:寄一段旧排过来,我们按实物出展开图再确认,不用客户自己画。
以上三条都可以在收货时当场验证:复称、切开看孔内壁、查留样标签。
RELATED