 CUPLUS
铜带 厚0.05-3mm 宽度公差±0.1mm
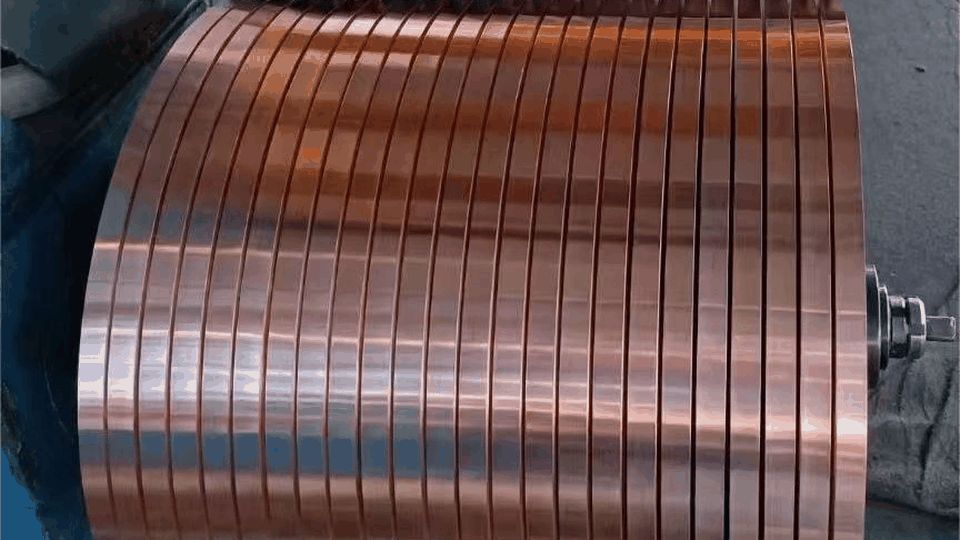
分条这道工序,跑得快不如跑得稳。带材一偏,端面就层层错开,客户上放料架跑两百米就得停机。我们把纠偏响应压到 20ms,宽度按 ±0.1mm 控,每卷附排刀记录。
宽度公差 ±0.1mm,端面错层 ≤0.5mm
毛刺 ≤0.05mm,薄带贴膜收卷
软态/半硬/硬态按工序选
PRODUCTS
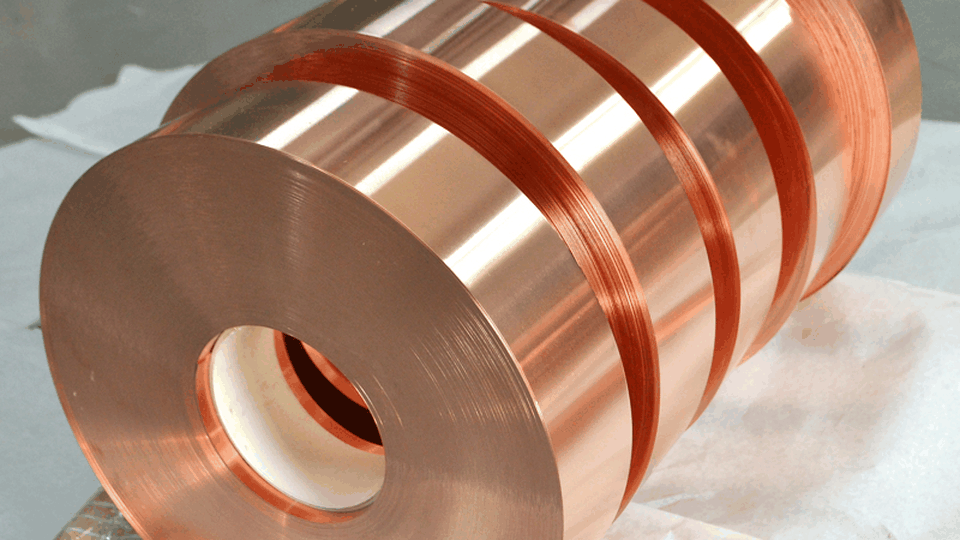
铜带常做规格
规格范围
| 项目 | 范围 |
|---|---|
| 厚度 | 0.05-3.0 mm |
| 分条宽度 | 4-600 mm |
| 宽度公差 | ±0.1 mm |
| 端面错层 | ≤0.5 mm |
| 状态 | 软态 / 半硬 / 硬态 |
| 单卷重量 | 80-300 kg |
超出表中范围需单独确认轧制或拉拔能力,交期以报价单为准。
加工与验收
铜带的加工主要看两台设备:分条机与罩式炉。分条机的刀间隙与纠偏决定宽度和端面,罩式炉的温度曲线决定软硬态与晶粒。两台设备的参数都记录在卷宗里,客户要查某一卷,可以调出来。验收时先看端面,再看宽度。端面错层超过 0.5mm,上放料架就会蹭导板;宽度超差 0.2mm,冲压件的搭边量就不够。硬度与延伸率要抽检,深冲件尤其要看晶粒,粗晶粒冲出来会有橘皮纹。
常见问题集中在三处:宽度公差能不能到 ±0.05mm、薄带会不会压扁、软硬态怎么定。±0.05mm 需要换高精度刀轴,交期加 2 天;0.1mm 以下薄带改小卷装,单卷不超过 100kg;软硬态按后续工序定,深冲选软态,折弯选半硬。
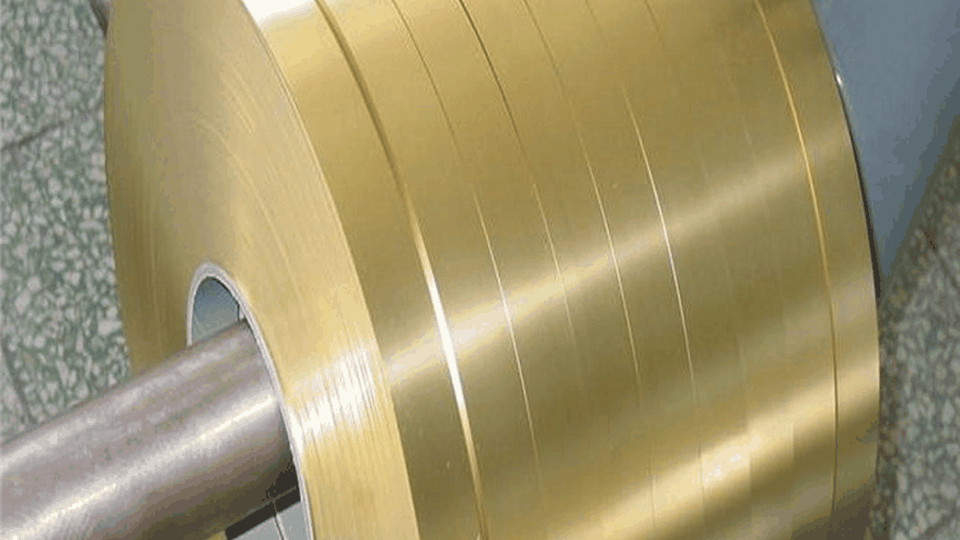
按用途快速选状态:深冲件选软态,折弯件选半硬,冲裁平整件选硬态;变压器箔绕选软态、宽度公差 ±0.1mm;连接器弹片选 C5191 的 HV200 档;装饰件选 H62 软态、表面无氧化色。宽度尽量靠近成品,留 2-3mm 余量即可,余量越大分条次数越多。
一卷带材的身份信息有三项:炉号、分条排刀号、复绕卷号。三项都写在卷芯标签上,客户用的时候如果发现宽度或端面问题,报卷号就能查到当时的排刀参数与母卷信息。
薄带与窄带的包装分开:0.1mm 以下用纸芯加 PE 膜,单卷不超过 100kg;宽度小于 10mm 的窄带用塑料盘收卷,盘径 300mm,一盘 20-30kg,上机时整盘装,不用人工理带。
分条后的带材不要反复开卷收卷,每开一次卷,边部就多一次摩擦。用不完的带材按原卷径收回去,卷芯塞紧,平放不超过 3 天,超过要立放,防止卷芯变形。